工业X光机怎么选?管电压、焦点、成像方式一次讲清
一、管电压(kV):决定能穿透多厚
管电压是工业X光机的***参数。kV 越高,X 射线能量越硬,能穿透的钢件越厚。选型的***条铁律是:在保证穿透的前提下,管电压取尽可能低的值——现行焊缝射线检测国家标准(GB/T 3323.1-2019,代替 GB/T 3323-2005)延续的正是这一原则。原因很直接:管电压过高,射线对薄工件"太透",缺陷与母材的衰减差被拉平,图像对比度下降,细小气孔、裂纹反而更容易漏检。
行业公开技术资料整理的碳钢厚度与管电压对应关系如下(具体数值以所执行检测标准和技术等级为准):
| 钢件厚度(碳钢) | 建议管电压 | 典型工件 |
|---|---|---|
| ≤ 6 mm | 80 – 120 kV | 薄板焊缝、小零件、管壁减薄抽查 |
| 6 – 13 mm | 120 – 180 kV | 常规压力容器焊缝、管道环缝 |
| 13 – 25 mm | 180 – 250 kV | 标准板材、管件对接焊缝 |
| 25 – 50 mm | 250 – 400 kV | 厚壁管道、铸钢件 |
| > 50 mm | γ 源(Ir-192 / Co-60)或 MeV 级加速器 | 重型铸件、大型压力容器 |
三个常用修正:
- 材质修正:不锈钢、镍基合金的线衰减系数比碳钢大,同等壁厚下管电压通常需提高约 10%–20%;铝、镁、钛等轻合金则明显更低。
- 上限约束:部分承压设备数字射线检测标准(如 NB/T 47013.11-2015)对特定壁厚设定了***大管电压上限,选型时不要只看"***大 kV",还要看有没有被标准"封***"。
- 余量原则:按工件***大等效钢厚选档,并预留少量余量,避免临界厚度处穿透不足。
二、焦点尺寸:决定看得清不清
同样标称 200kV 的两台机器,成像质量可能差一倍——差距往往不在铭牌电压,而在焦点尺寸与曝光几何。X 射线不是从一个点发出的,而是从阳***靶的一小块面积发出,工件边缘在探测器上的投影因此存在一个过渡模糊带,即几何不清晰度 Ug:
Ug = f × b ÷ a
(f = 焦点尺寸,a = 源到工件距离,b = 工件到探测器距离)
算一个例子:焦点 f = 2.0 mm,工件距源 a = 600 mm,工件距探测器 b = 60 mm,则 Ug = 2.0 × 60 ÷ 600 = 0.2 mm。如果为了布机方便把源压近到 a = 300 mm,Ug 立刻翻倍到 0.4 mm——细小气孔和像质计金属丝就开始发糊。所以工程上的做法是反着来:先按标准要求和需检出的***小缺陷尺寸定 Ug 上限,再用公式反推焦点与源距的组合。
常见焦点尺寸范围:常规定向机头约 0.3 – 2.0 mm;微焦点机头可达微米级,配合投影放大用于电子元件、增材制件等精密检测。但焦点不是越小越好:焦点越小,阳***可承受的功率越低,厚壁大工件需要高功率穿透时,大焦点反而曝光更短、效率更高。
三、成像方式:胶片 / CR / DR / CT 怎么选
成像方式决定检测效率、单件成本和数据形态。现行标准体系对两条技术路线分别给出了依据:GB/T 3323.1-2019 对应胶片技术,GB/T 3323.2-2019 对应数字化探测器技术——两者并行有效,不存在"数字一定取代胶片"的定论。
| 方式 | 成像载体 | 出图速度 | ***势 | 局限 | 适合场景 |
|---|---|---|---|---|---|
| 胶片 RT | 感光胶片 | 冲洗后 | 基准方法、证据效力强、单张成本低 | 慢、有耗材与废液、不便数字化归档 | 现场零散检测、第三方验收 |
| CR | 可擦写 IP 板 | 扫描后分钟级 | 沿用透照流程、逐步数字化 | 仍需扫描环节、IP 板会老化 | 从胶片向数字过渡 |
| DR | 平板探测器 | 秒级 | 实时预览、批量效率高、易存档传输 | 一次投入较高、对散射线敏感 | 产线批量检测、在线判定 |
| 工业 CT | 平板 + 旋转重建 | 分钟级 | 三维内部结构、可分层定位 | 投入***高、数据量大 | 精密铸件、增材制造、电子封装 |
一句话归纳:现场零散、按批验收——胶片或 CR;产线连续、量大且要留数据——DR;要看三维内部结构——CT。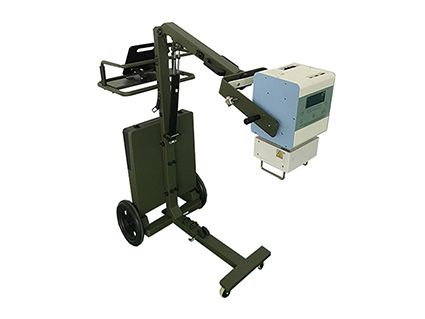
四、选型三步法
- ***步,算等效钢厚。把工件材质按密度修正换算成"等效钢厚",以此作为一切对照的基准,而不是拿铭牌厚度直接查表。
- 第二步,定 kV 档,再定焦点。由等效钢厚查上表确定管电压档位,确认候选机型额定 kV 覆盖该档;再按几何布置用 Ug 公式核对焦点尺寸是否满足清晰度要求。
- 第三步,定成像方式。按检测量、是否需要数字存档、现场还是车间作业,在胶片 / CR / DR / CT 中选择,并确认所执行标准允许该技术路线。
五、报价之前,先确认这 5 件事
同样是"一台工业X光机",薄壁铝管焊缝和 60 mm 厚壁铸件对应的可能是两套完全不同的配置。向您推荐设备之前,我们通常会先问清这 5 件事:
- 检测什么工件?——材质、***大壁厚 / 等效钢厚;
- 执行什么检测标准、什么技术等级?
- 检测量有多大?——每天 / 每月多少件,现场作业还是车间固定工位;
- 场地条件——是否有探伤室或铅房,供电容量多少;
- 是否需要数字存档与检测报告对接。
把这 5 个问题的答案留在联系我们页面的信息表单里,我们会***时间安排产品经理按您的工件参数给出选型建议与配置方案;也可直接电话 / 微信联系 (+86) 19062611512。
常见问题(FAQ)
1. 管电压越高越好吗?
不是。穿透够用的前提下取尽可能低的 kV,图像对比度更好;kV 过高拍薄工件反而降低灵敏度、增加漏检概率。部分标准还对特定壁厚设定了***大管电压上限。
2. 焦点是不是越小越好?
不是。小焦点成像清晰但功率承载低,厚壁工件需要高功率穿透时,大焦点曝光更短。正确顺序是:先按标准定几何不清晰度 Ug 上限,再反推焦点与源距组合。
3. 便携式X光机能做工业探伤吗?
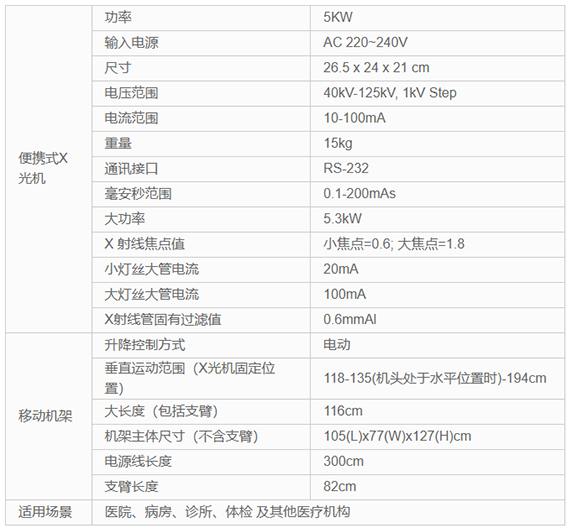
看参数,不看名字。判断依据是设备额定管电压与焦点能否覆盖工件的等效钢厚。便携机型 kV 范围有限(例如 40–125kV 一档),适合薄壁件、轻合金与小尺寸工件;厚壁钢件必须选工业探伤机型。
4. DR 数字成像会完全取代胶片吗?
短期内是两条路线并行:现行标准对胶片技术与数字探测器技术分别有对应部分(GB/T 3323.1-2019 / GB/T 3323.2-2019)。产线批量检测 DR ***势明显;零散现场与第三方验收场景,胶片仍有位置。
5. 现场探伤和固定探伤室怎么选?
先看工件能不能搬进探伤室。能搬的***先固定探伤室,屏蔽与防护一次到位;搬不动的大型结构只能现场探伤,此时需按现场探伤的防护要求另行布置警戒与屏蔽,安全距离与防护方案要提前规划。


